デジタルツインを搭載した自律型ロボットアーム

メッキ加工された金属表面では、欠陥がほぼ見分けがつかないほど微細であっても、その部品が不合格となる場合があります。 ある高級ファッションメーカーでは、多大な労力を要し、規模拡大が困難で、欠陥の判定が作業者やシフトによるばらつきに左右されがちだった、主に手作業によるメッキ後検査プロセスから脱却する必要がありました。NTT DATAは、ユースケース設計、コンピュータビジョン、そして再現性が高く低遅延な動作が可能な産業用検査ステーションを組み合わせ、製品とプロセスに最適化されたインテリジェントビジョンソリューションを設計・導入しました。
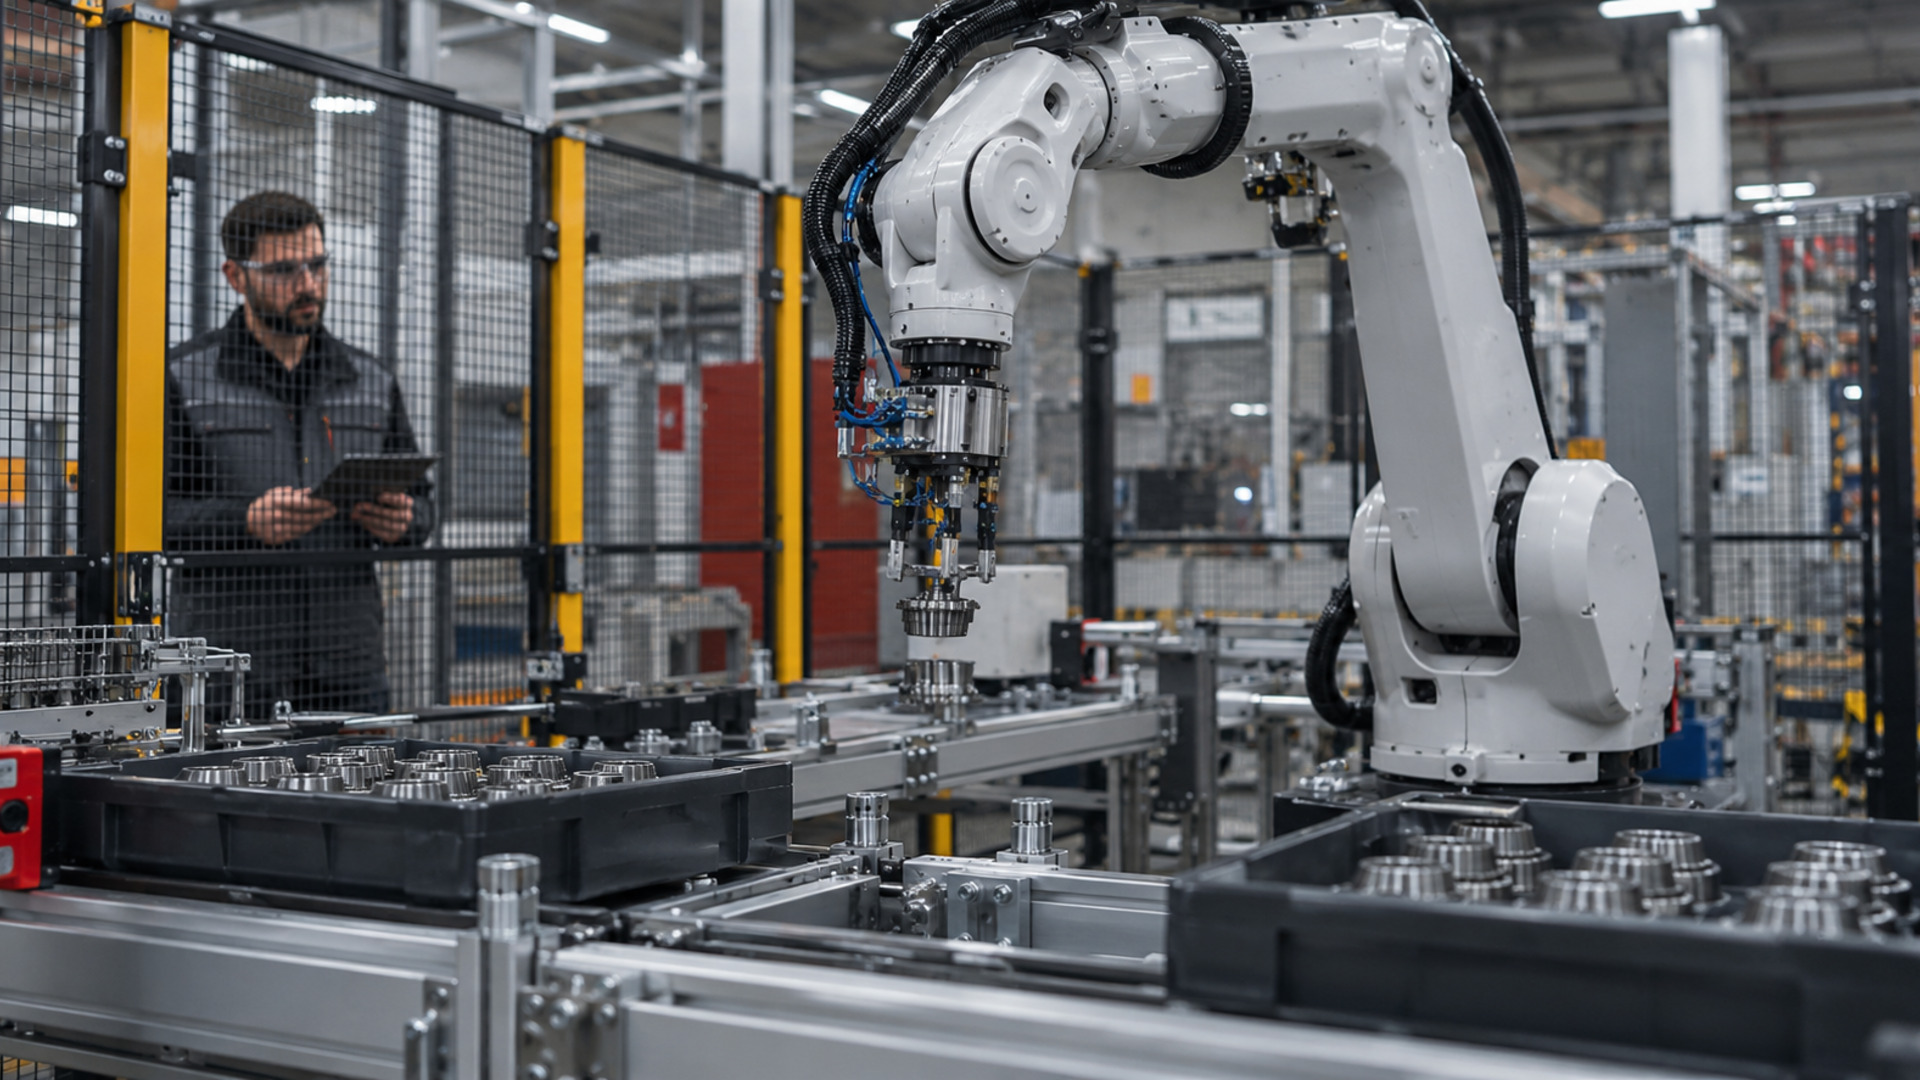
多関節ロボットアームが、フェンスで囲まれた製造セル内でピック・アンド・プレース作業を行っている一方、エンジニアは安全な距離からその様子を見守っている。
多面的な報道
関連するすべての表面にわたる点検
定義された品質信号
精度、誤拒否、誤承認
エッジ対応の推論
低遅延動作に対応したアーキテクチャ
欠陥ロードマップ
OK/KOからカテゴリー分類へ
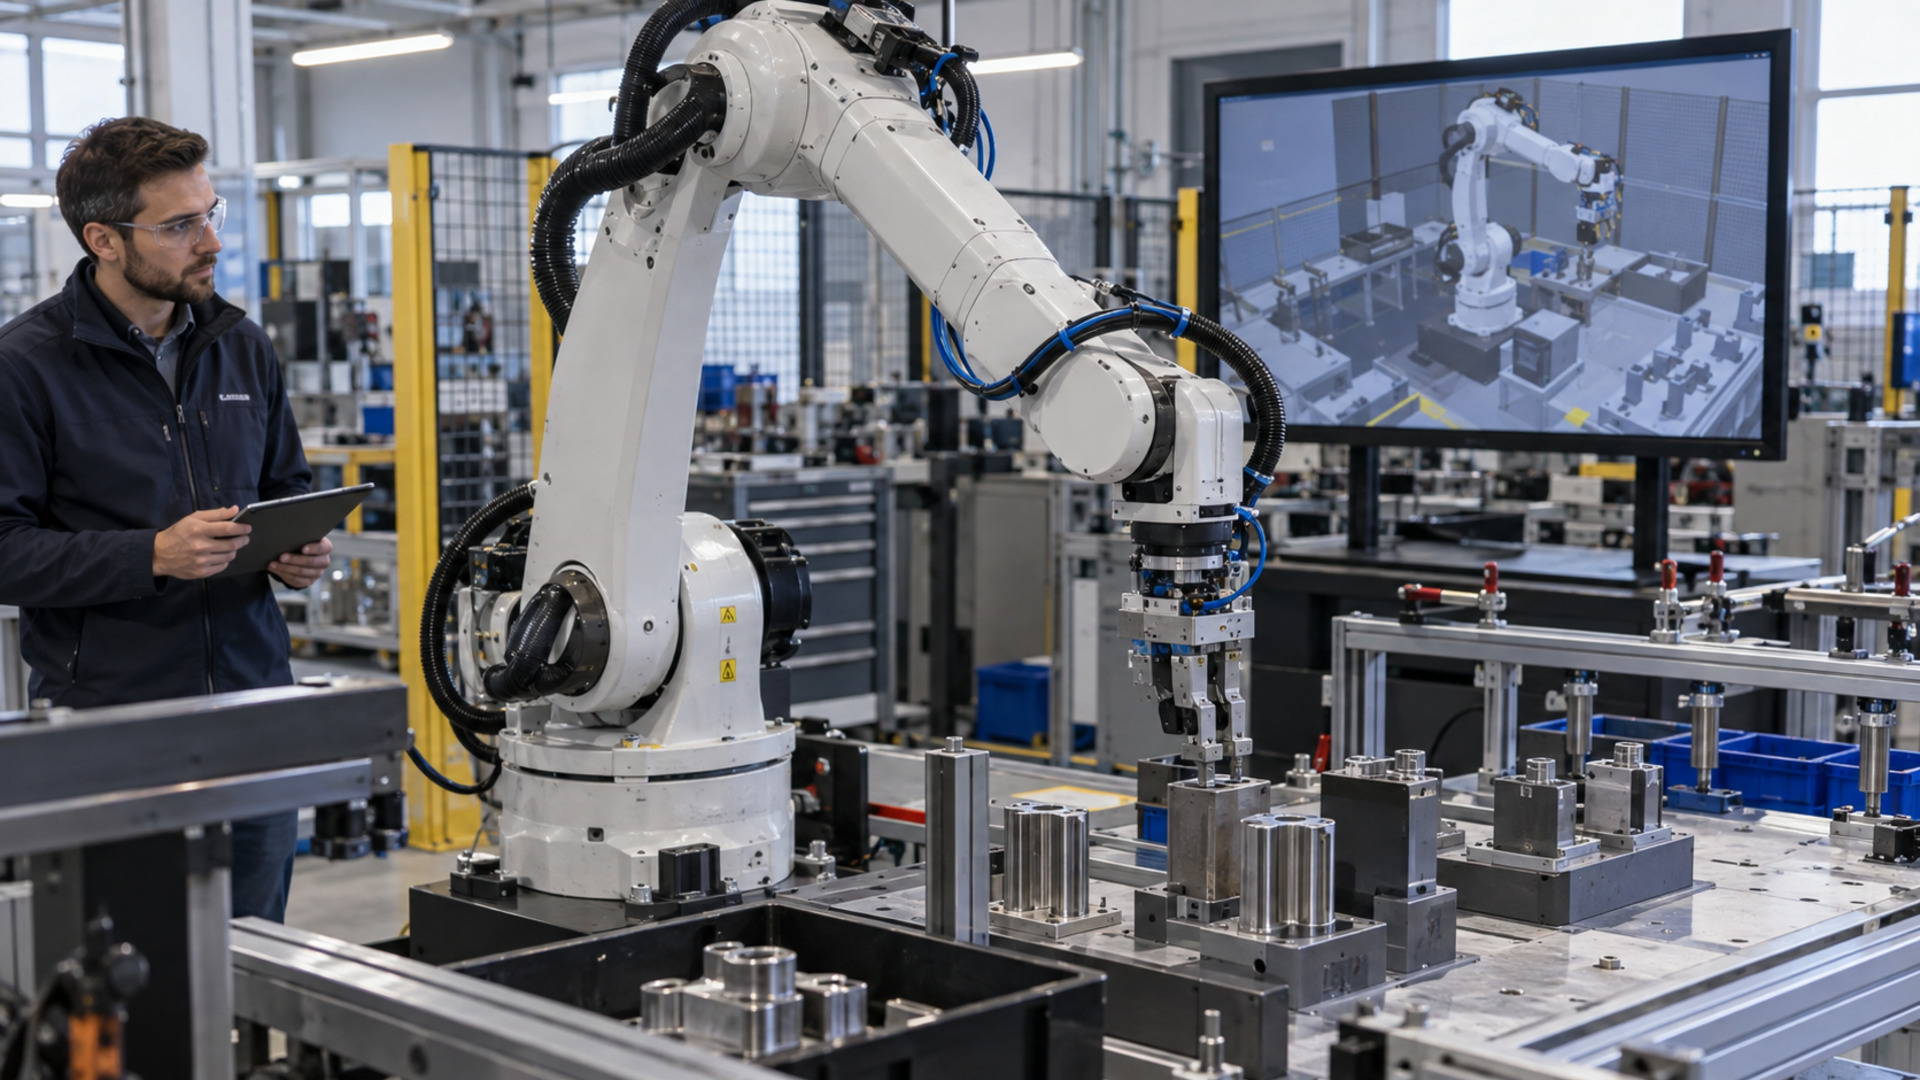
あるエンジニアが、産業用試験場で動作検証を行う際、実物のロボットアームと、それに対応するデジタルツインを比較している。
金属表面の自動品質検査

コンピュータビジョンを活用した目視検査プロセスの自動化。

メッキ後の厳しい品質ゲートを、再現性が高く、拡張性があり、量産対応可能な検査体制へと転換する。
目的
この取り組みは、金属部品に求められる外観基準を低下させることなく、メッキ加工後の目視検査を自動化することを目的としていました。その目標は、労働集約的な手作業による検査への依存度を低減し、欠陥判定における主観性を抑え、各部品の関連する表面全体にわたって一貫した検査フローを確立することでした。また、このシステムは、反射性の高い素材、照明条件の変動、微細な欠陥など、実際の生産環境下でも動作することが求められ、同時に、精度、誤不適合、誤適合、および堅牢性を評価するための測定可能な基準を確立する必要がありました。
機会
信頼性の高い第1段階のOK/KO判定は、より充実したインテリジェンス層への道筋を築きます。提示されたロードマップでは、最も関連性の高い4~5つの欠陥カテゴリを分類し、メーカーに対して、繰り返し発生する表面上の問題についてより体系的な把握を可能にし、プロセス改善のための明確な根拠を提供することを目指しています。また、エッジ対応設計により、生産ライン上での低遅延な導入や、可能な場合は既存のハンドリングシステムや自動化システムとの統合も実現可能になります。これらの次のステップは、導入と性能が確認されるまでは、あくまで可能性の段階にとどまります。
生産規模で美的品質を再現可能にする

検査における課題は、目に見える欠陥を見つけることだけにとどまりませんでした。人、照明、生産量といった要素がすべて一貫性に影響を及ぼしうる状況下で、鏡面仕上げの多面体部品について、信頼性の高い品質判定を行う必要がありました。
主な課題
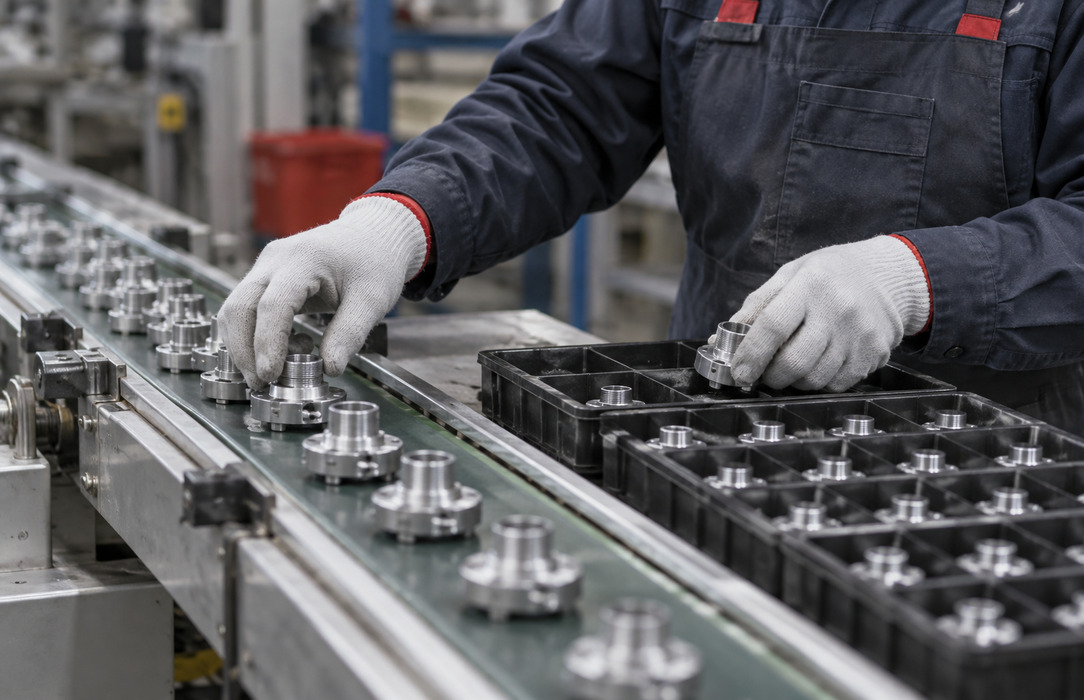
手袋をはめた作業員が、製造作業台で、コンベアからトレイへ、機械加工された金属部品を手作業で移し替えています。
1: 大量生産における手作業の負担
プレート成形後の品質管理は、主に手作業による目視検査に依存していたため、生産量が増加するにつれて、多大な労力を要し、拡張性に制限が生じていた。
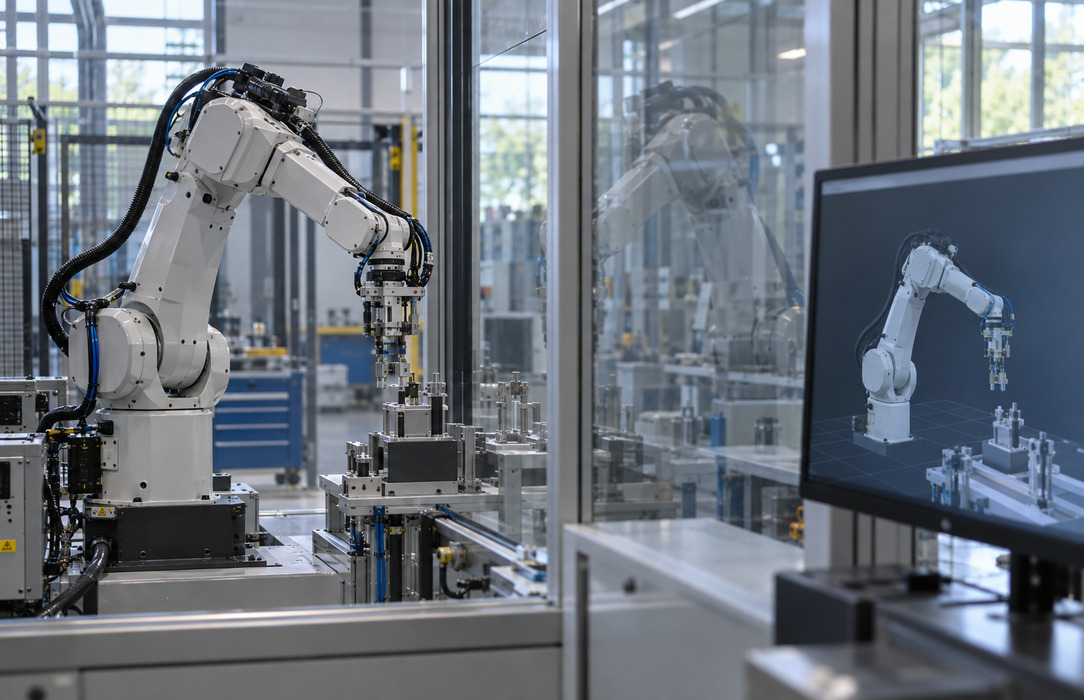
ある産業用実験室で、実物のロボットアームとその反射像が、対応するデジタルモデルを表示しているモニターの横に並んでいる。
2:欠陥判定のばらつき
評価結果はオペレーターやシフトによって異なる可能性があり、欠陥の検出に一貫性が欠けることや人為的ミスが生じるリスクが高まります。
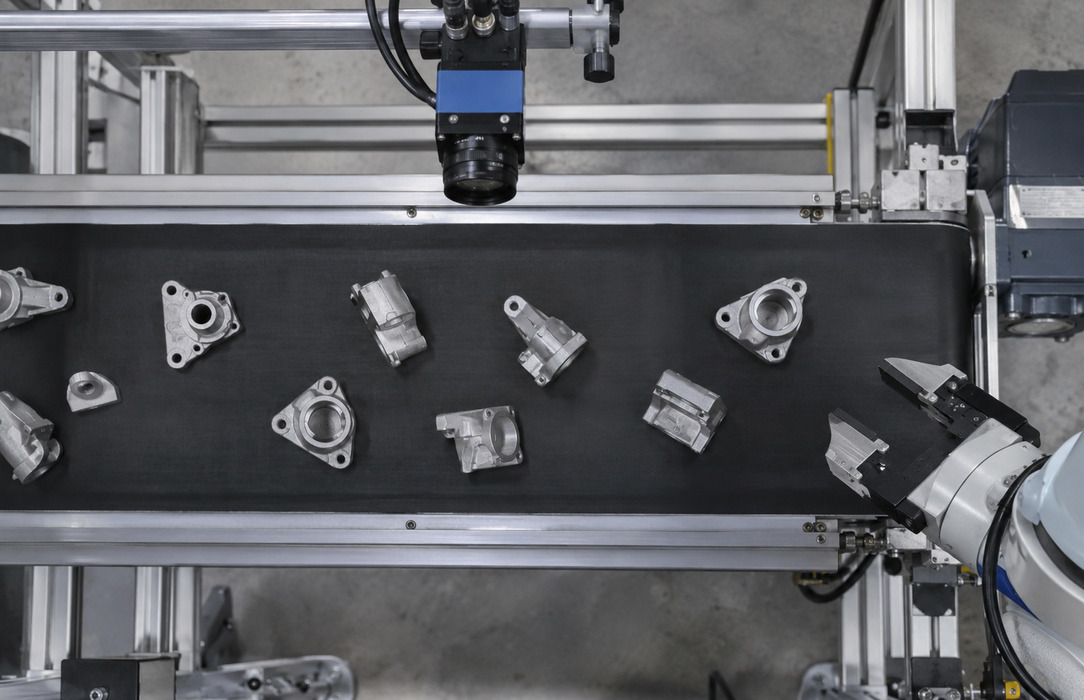
コンベア上の不規則な形状の金属部品を、上部に設置された産業用カメラが監視している一方、ロボットグリッパーは対象物を取り出す準備を整えている。
3:反射性のある多面体表面
この検査では、メッキが施された反射性のある材料上の微細な欠陥を特定すると同時に、部品の関連するすべての面を網羅する必要がありました。
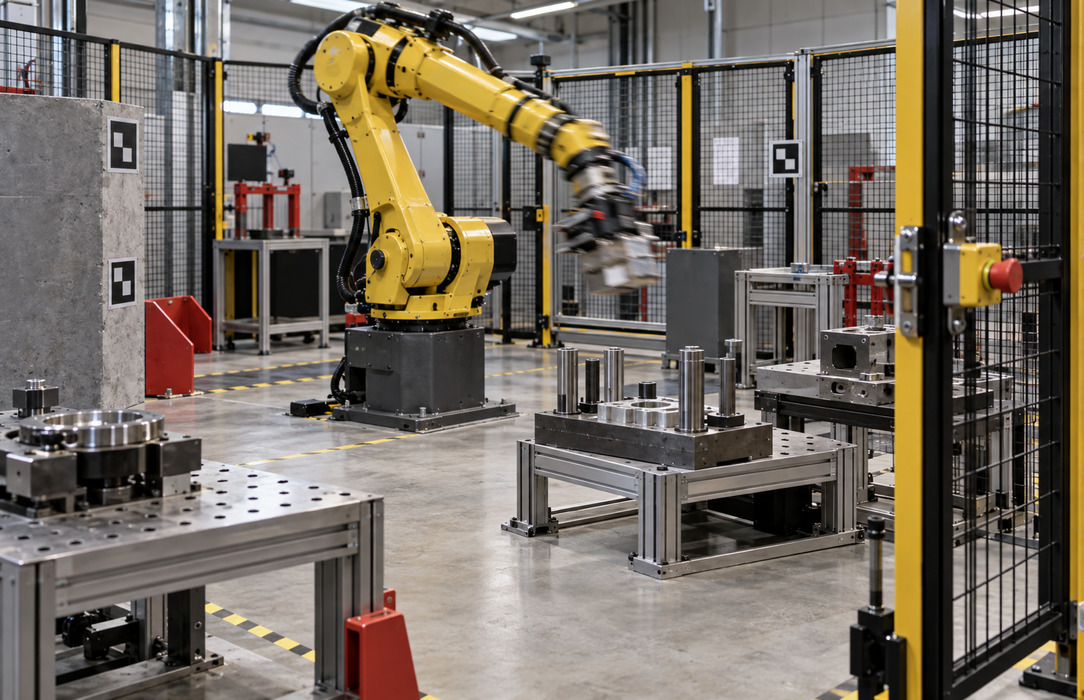
産業用ロボットは、導入前にその動作経路を検証するために使用される、防護柵で囲まれた試験セル内で、校正用治具の間を移動する。
4:量産対応の検査
この取り組みには、品質を損なうことなく検査時間とコストの負担を軽減し、可能な場合は既存のハンドリングや自動化システムと連携できる、再現性が高く低遅延な設計が必要とされていました。
解決策
製品、プロセス、品質に関する意思決定を軸に設計されたインテリジェントビジョンシステム

NTT DATAは、現場分析、KPIに基づくコンピュータビジョン手法、および専用に設計された検査ステーションを組み合わせました。その結果生まれたアーキテクチャは、メッキ加工された金属部品の実際の状況に合わせて、画像取得、照明制御、エッジ対応の推論を連携させています。

チェックアイコン
ユースケースの枠組みと測定可能な品質基準

現場分析を通じて、目標とする検査フロー、データセット戦略、ラベリング規則、および精度、誤不適合、誤適合、堅牢性を評価するために必要なKPIを定義した。

チェックアイコン
一貫性のある意思決定のためのコンピュータビジョン

このソリューションは、外観欠陥検出技術を活用し、初期の「合格/不合格」判定を支援するものです。選定された手法は実際の生産環境下で評価され、最も関連性の高い4~5種類の欠陥タイプの分類に向けたロードマップが策定されました。

チェックアイコン
マルチカメラによる撮影と照明制御

マルチカメラシステムにより、部品のさまざまな角度を撮影すると同時に、制御された照明により、反射性の高い素材でも画質を安定させ、表面の微細な異常をより明確に確認できるようにしています。

チェックアイコン
エッジ対応の産業用アーキテクチャ

この検査ステーションは、低遅延の推論に対応しており、生産ラインへの統合が容易になるよう設計されています。また、可能な場合は、既存の搬送システムや自動化システムとの連携も可能です。

影響
より一貫性のある品質判断のための基盤

導入されたインテリジェント・ビジョン・ソリューションは、めっき後の検査を、主に手作業による作業から、再現性があり、測定可能で、拡張性のあるプロセスへと移行させるための体系的な基盤を提供します。その多面撮影機能、制御された照明、およびエッジ対応設計により、より一貫性のある欠陥評価と、将来的な生産ラインへの統合がサポートされます。出典には検証済みの生産結果が記載されていないため、検査時間、労力、コスト、誤不良、誤合格、または欠陥見逃し率の低減については、いかなる主張も行われていません。

ドラッグ